
CIT-25 Naudojimo vadovas

1. INFORMACIJA APIE GAMINĮ
1.1 Gaminio aprašymas:
CIT-25 – tai šviesa kietinama polimerinė derva, skirta biologiškai suderinamiems, laikinojo naudojimo išimamiesiems dantų įtaisams gaminti 3D spausdinimo būdu. Ji skirta individualiems atspaudų šaukštams spausdinti 3D spausdintuvu.
1.2 Numatytoji paskirtis:
CIT-25 derva – tai šviesa kietinama polimerinė derva, skirta biologiškai suderinamiems, laikinojo naudojimo išimamiesiems dantų įtaisams gaminti 3D spausdinimo būdu. Ji skirta dantų priedams, pavyzdžiui, dantų atspaudų šaukštams, spausdinti 3D spausdintuvu.
1.3 Su medžiaga susiję įspėjimai:
Nesukietintos CIT-25 dervos sudėtyje yra monomerų, kurie polimerizuojasi 3D spausdinimo metu. Su skysta medžiaga susijusius pavojus rasite CIT-25 saugos duomenų lape (SDL), kurį rasite adresu https://ameralabs.com/msds/#CIT-25.
Nesukietinta skysta derva netinkama kontaktui su maistu, gėrimais ar žmogaus kūnu. Skystos, nesukietintos būklės ši derva yra pavojinga cheminė medžiaga. Dirbdami su ja visada naudokite apsaugines pirštines ir akinius. Užtikrinkite tinkamą vėdinimą. Dervą laikykite kambario temperatūroje, atokiai nuo tiesioginių saulės spindulių. Dervos priskiriamos pavojingoms cheminėms medžiagoms ir turi būti šalinamos tinkamai, tam skirtose talpose. Nei tušti, nei pilni dervos buteliai niekada negali būti išmetami ar išpilami su bendromis atliekomis.
2. REIKALAVIMAI
2.1 Techninė įranga
2.1.1 3D spausdintuvas
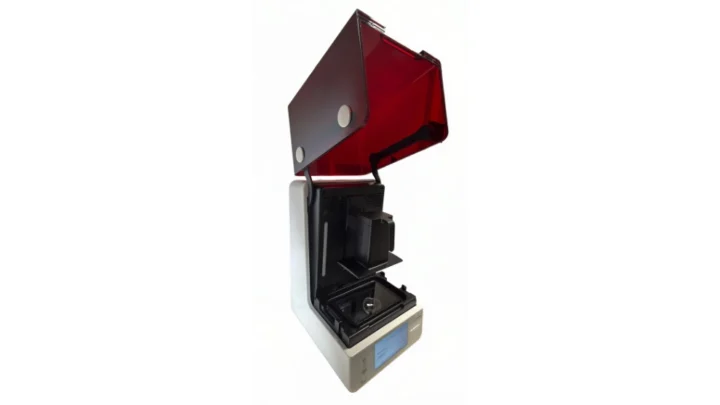
Kad galėtumėte spausdinti individualių atspaudų šaukštų modelius su CIT-25 3D spausdinimo medžiaga, jums reikia LCD/mSLA arba DLP 3D spausdintuvo, kurio šviesos šaltinio bangos ilgis yra 385 nm arba 405 nm. Jei jūsų įrenginiui mūsų svetainėje pateikti rekomenduojami nustatymai, jie yra geras atspirties taškas ir prireikus juos galima tiksliai priderinti prie jūsų aplinkos. Paprastai kiekvienas įrenginys ir darbo aplinka yra gana savita, todėl gali reikėti nedidelių spausdinimo nustatymų pakeitimų. 3D spausdinimo nustatymus nuolat atnaujiname savo svetainėje.
2.1.2 Dervos vonelė ir spausdinimo platforma
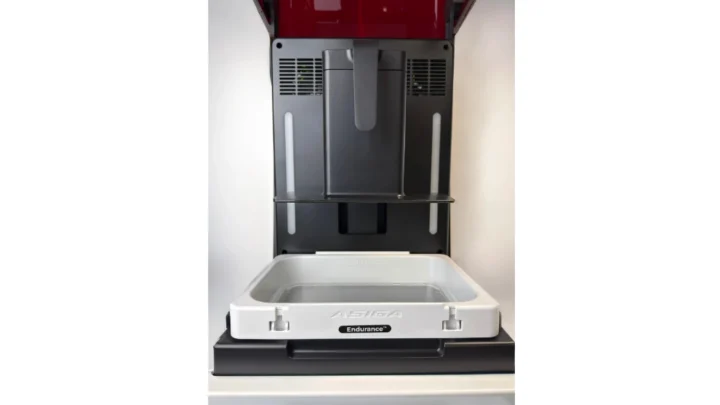
Norint užtikrinti CIT-25 derva pagamintų gaminių biologinį suderinamumą, taip pat reikia atskiros dervos vonelės ir spausdinimo platformos. Biologiškai suderinamų produktų spausdinimui visada naudokite atskirą dervos vonelę ir spausdinimo platformą. Jei derva susimaišo su kita medžiaga, biologinis produkto suderinamumas gali nebebūti užtikrintas.
2.1.3 Plovimo įranga
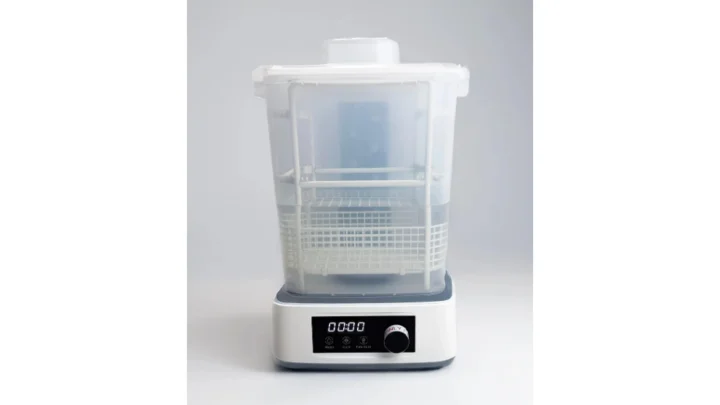
Galima naudoti įprastą plovimo įrangą su magnetiniu maišymu. Taip pat galima naudoti ir paprastas hermetiškas talpas. Svarbu, kad plovimo įranga būtų skirta tik biologiškai suderinamoms medžiagoms, nes tos pačios plovimo įrangos naudojimas su kitomis dervomis pažeis biologinį suderinamumą.
2.1.4 Papildomo kietinimo įranga
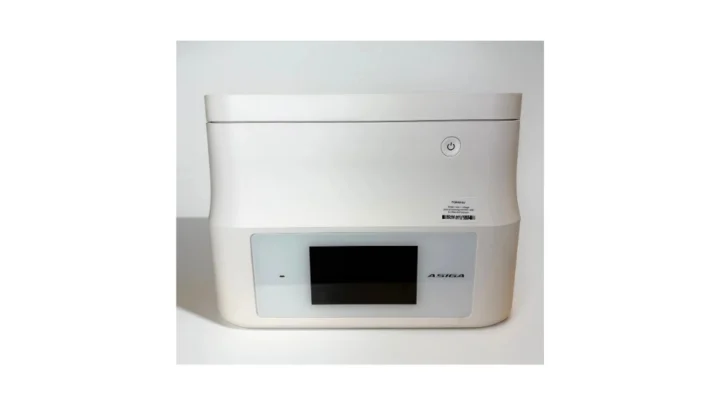
Galima naudoti bendro naudojimo papildomo kietinimo įrangą su 385 nm, 395 nm ir (arba) 405 nm šviesos šaltiniais.
2.2 Programinė įranga
Griežtų reikalavimų 3D spausdinimo programinei įrangai neturime, nes tai priklauso nuo jūsų 3D spausdintuvo. Galite naudoti bet kurią jums patinkančią programinę įrangą, jei tik ji atitinka jūsų reikalavimus ir jums yra tinkamiausia. Šiame naudojimo vadove naudosime Asiga Composer.
2.3 Medžiagos
Be CIT-25 medžiagos, skirtos 3D spausdinimui, jums taip pat reikės 99 % izopropilo alkoholio (IPA), naudojamo pagamintiems gaminiams plauti.
2.4 Saugos priemonės
Kad darbas būtų saugus, būtini apsauginiai akiniai, nitrilinės pirštinės ir laboratorinė darbo apranga. Be to, patalpoje privaloma oro ventiliacija, užtikrinanti ne mažesnę kaip 4 kartų per valandą oro apykaitą. Kitu atveju darbus, įskaitant 3D spausdinimą, atlikite traukos spintoje.
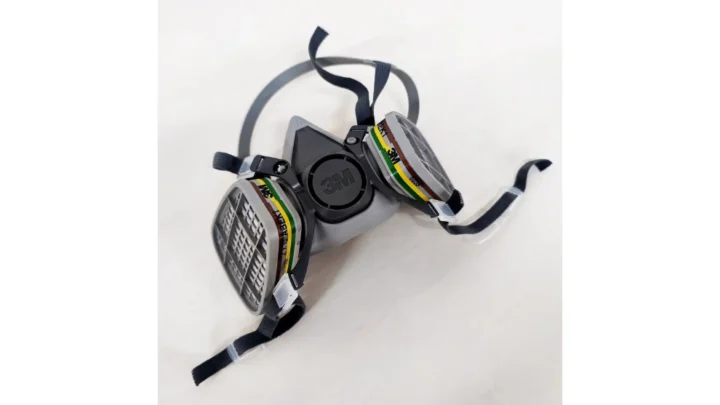
Taip pat rekomenduojame naudoti daugkartinio naudojimo pusės veido respiratorių su dujų ir garų filtrais.
3. INDIVIDUALAUS ATSPAUDŲ ŠAUKŠTO PROJEKTAVIMAS
3.1 Rekomenduojami projektavimo parametrai
Individualaus atspaudų šaukšto modelio projektas gali skirtis kiekvienu atveju ir priklausyti nuo naudojamos programinės įrangos. Nepaisant to, projektavimo nustatymus koreguokite kruopščiai ir atidžiai, kad būtų užtikrintas tikslumas, patogumas ir, svarbiausia, sauga. Parengėme bendrąsias rekomendacijas, kuriomis galima vadovautis projektuojant individualių atspaudų šaukštų modelius. Šias projektavimo nuostatas pritaikykite pagal savo situaciją ir patirtį.
| Parametras | Rekomendacija |
| Sienelės storis | Rekomenduojame nustatyti ne mažesnį kaip 3 mm. Per plonos sienelės gali lemti struktūrinį nestabilumą ir mažesnį stiprumą. Tačiau per stora sienelė gali sukelti spausdinimo problemų dėl pernelyg didelio skerspjūvio ploto ir tikslumo praradimą dėl didesnio medžiagos susitraukimo. |
| Rankenėlės storis | Rekomenduojame nustatyti ne mažesnį kaip 4 mm. Tai reikalinga tam, kad rankenėlė nenulūžtų išimant šaukštą iš paciento burnos. |
| Retencinės skylės | Rekomenduojame pridėti ne mažesnio kaip 2 mm skersmens skyles. Retencinės skylės padeda atspaudų medžiagai geriau sukibti su individualiu atspaudų šaukštu. Tačiau tarp jų turi būti bent 5 mm tarpai, kad būtų užtikrintas pakankamas atspausdinto šaukšto stiprumas. |
| Rankenėlės forma | Rekomenduojame rankenėlę suformuoti kaip vientisą modelio dalį. Aštrūs kampai gali sukelti įtempių koncentracijos tašką, dėl kurio rankenėlė gali nulūžti, o tai apsunkina atspaudų šaukšto išėmimą iš paciento burnos. Todėl pageidautinas sklandus perėjimas tarp modelio ir rankenėlės. |
Tiksli projektavimo veiksmų seka skiriasi pagal programinę įrangą. Dėl išsamių rekomendacijų, kaip projektuoti atspaudų šaukštų modelius, kreipkitės į savo programinės įrangos gamintoją.
4. 3D SPAUSDINIMAS
4.1 Spausdinimo parametrų nustatymas
Prieš importuodami tikrąjį 3D modelį į programinę įrangą, labai rekomenduojame joje nustatyti tinkamus 3D spausdinimo parametrus: ekspozicijos laikus, pakėlimo atstumus ir įvairius greičius.
Pirmą kartą spausdinant su šia medžiaga rekomenduojama pirmiausia atspausdinti ką nors nedidelio. Rekomenduojame „AmeraLabs Town“ kalibravimo modelį.
Šie parametrai labai priklauso nuo naudojamo įrenginio. Validuotų 3D spausdintuvų ir atitinkamų parametrų sąrašą galite rasti mūsų svetainėje.
PASTABA: 3D spausdintuvų sąrašas mūsų svetainėje nėra galutinis. Jame pateikiamas mūsų išbandytų ir validuotų įrenginių rinkinys. Galima naudoti ir kitus 3D spausdintuvus, jei nustatoma tinkama apšvita ir kitos nuostatos. Jei reikia pagalbos nustatant tinkamus 3D spausdinimo parametrus, nedvejodami kreipkitės į mus.
4.2 Modelių importavimas
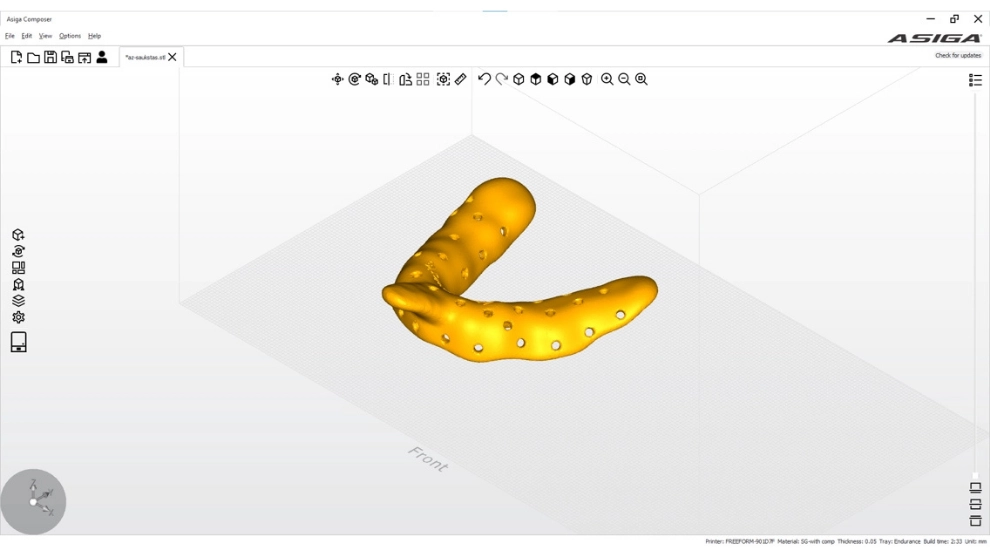
Atidarykite pasirinktą programinės įrangos paketą ir importuokite *.STL (arba *.OBJ, jei palaikoma) failą.
4.3 Modelio orientavimas
Individualaus atspaudų šaukšto modelį padėkite nedideliu kampu.
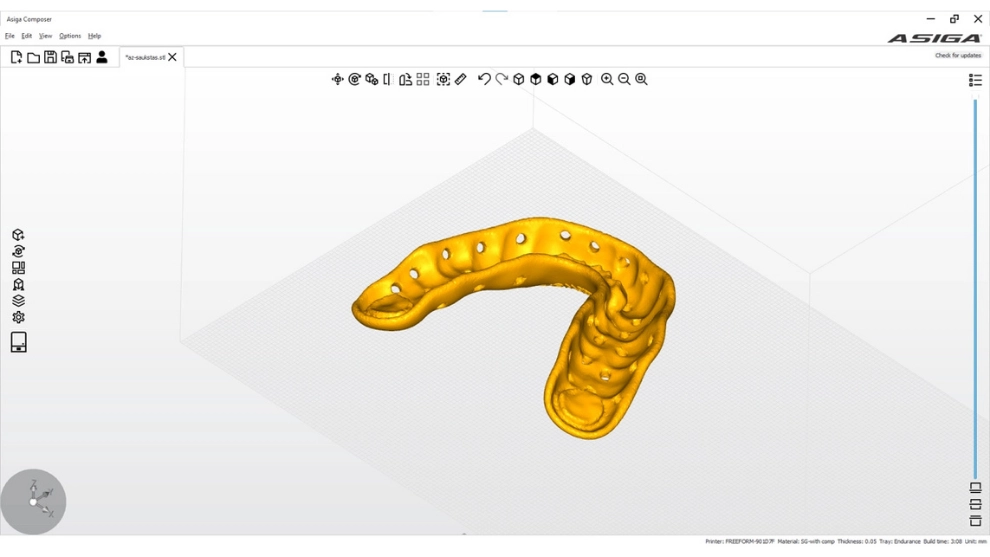
Atspaudų šaukšto modelis turi būti orientuotas taip, kad visos atramos būtų ant paviršiaus, kuris nekontaktuos su atspaudų mase. Tai sumažins papildomo apdorojimo apimtį ir kartu užtikrins geriausią tikslumą. Vienintelė išimtis yra, jei naudojami atspaudų šaukštų modeliai be retencinių skylių, dėl kurių gali susidaryti vakuuminio kontakto (siurbtuko efekto) zonos. Tokiu atveju orientaciją reikia pakeisti taip, kad nesusidarytų uždarų tūrių ir oras bei derva galėtų laisvai tekėti.
4.4 Atraminių struktūrų generavimas
Atramines struktūras galite nustatyti pagal toliau pateiktą lentelę.
| Parametras | Vertė |
| Strypelio skersmuo, mm | 0,8 |
| Smaigalio skersmuo, mm | 0,3 |
| Smaigalio gylis, mm | 0,1 |
| Tankis / tarpai, mm | Didelis (High) / 2 |
| Pagrindo (raft) storis, mm | 0,2 |
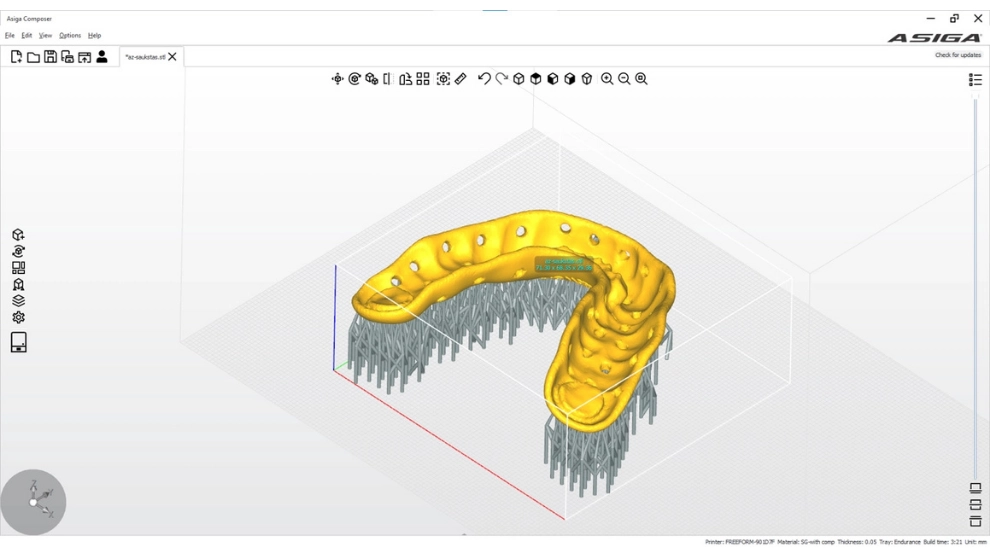
Pradines atramines struktūras sugeneruokite naudodami automatinio generavimo funkciją.
PASTABA: Kaip ir naudojant iš anksto nustatytus paketus, naudotojas turi pakoreguoti automatiškai sugeneruotas atramines struktūras, vertindamas jas pagal savo ekspertines žinias.
REKOMENDACIJOS: Visada apsaugokite kritinius paviršius nuo atraminių struktūrų ir koncentruokite jas ties modelio perimetro kraštu. Taip naudotojams lengviau nuimti atramines struktūras nuo modelio paviršiaus.
Daugiausia dėmesio reikia skirti dalims, esančioms arčiausiai spausdinimo platformos, kur atramų tankis turi būti didžiausias. Nepamirškite sutankinti atraminių struktūrų ties išsikišusiomis vietomis, kurios dėl mažo savilaikymo gali neatlaikyti. Labai didelėms detalėms rekomenduojama arčiausiai spausdinimo platformos esančiose dalyse pridėti kelias storesnes atramines struktūras, kurių smaigalio skersmuo yra 0,5 mm.
4.5 Spausdintuvo ir dervos paruošimas
ĮSPĖJIMAS: Dirbdami su bet kokia 3D spausdinimo derva būtinai naudokite nitrilines pirštines.
ĮSPĖJIMAS: 3D spausdinimo dervos gali pažeisti akis. Dirbdami su skystomis dervomis visada naudokite apsauginius akinius.
ĮSPĖJIMAS: 3D spausdinimo ir papildomo apdorojimo metu būkite gerai vėdinamoje vietoje. Rekomenduojama ne mažesnė kaip 4 kartų per valandą oro apykaita.
ĮSPĖJIMAS: Dirbdami su dervomis visada vilkėkite tinkamą darbo aprangą, kad išvengtumėte kontakto su oda.
REKOMENDACIJA: Labai rekomenduojame dirbant su skysta derva ir būnant patalpoje su atviromis dervos talpomis naudoti daugkartinio naudojimo pusės veido respiratorių su dujų ir garų filtrais.
Paruoškite 3D spausdintuvą, įpilkite CIT-25 į dervai skirtą vonelę ir uždėkite spausdinimo platformą.
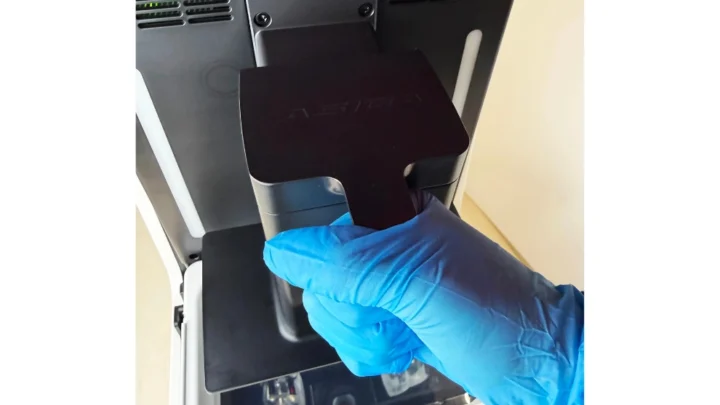
PASTABA: Nepamirškite biologiškai suderinamoms priemonėms spausdinti naudoti tik atskiras, toms dervoms skirtas, dervos voneles ir spausdinimo platformas.
PASTABA: Įsitikinkite, kad spausdintuvo platforma gerai išlygiuota. Lygiavimo procedūra kiekvienam 3D spausdintuvui skiriasi. Dėl platformos lygiavimo instrukcijų kreipkitės į spausdintuvo gamintoją.
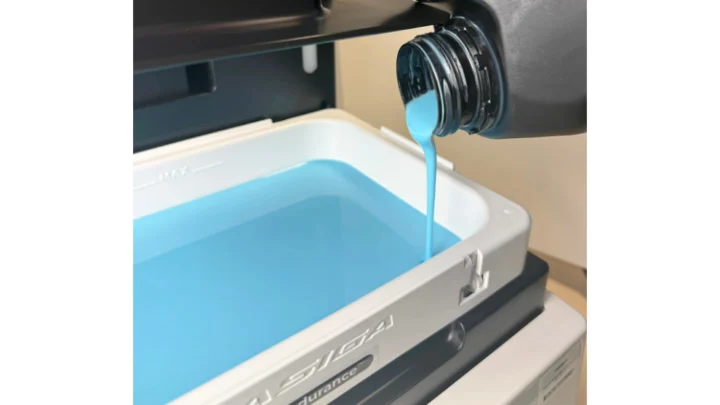
PASTABA: Prieš pildami dervą į vonelę, kruopščiai suplakite butelį. Labai svarbu prieš spausdinimą dervą išmaišyti ir suplakti.
Gerai suplaktą dervą pilkite į dervos vonelę iki reikiamo lygio. Neviršykite maksimalios žymos ant dervos vonelės.
4.6 Spausdinimo pradžia
Kai viskas paruošta, perkelkite darbą į 3D spausdintuvą. Eksportuokite jį į atminties kortelę ir įkelkite į įrenginį arba siųskite failą tiesiogiai per tinklą.
PASTABA: Atkreipkite dėmesį į teisingą aplinkos temperatūrą 3D spausdinimo metu. CIT-25 turi būti naudojama, kai temperatūra yra apie 25 °C.
5. PAPILDOMAS APDOROJIMAS
Atspausdintų individualių atspaudų šaukštų modelių apdorojimą po spausdinimo sudaro keli etapai: detalės nuėmimas nuo spausdinimo platformos, atramų nuėmimas, plovimas, džiovinimas, kietinimas ir šlifavimas.
5.1 Detalės nuėmimas
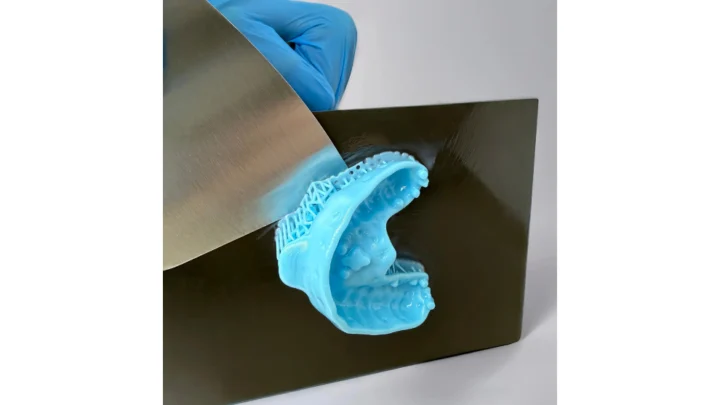
Rekomenduojame atspausdintas detales nuimti iškart po 3D spausdinimo, prieš plovimą, tačiau detalę galima nuimti ir po plovimo. Norėdami nuimti detales nuo spausdinimo platformos, išimkite platformą iš spausdintuvo. Nuėmimo įrankį, pavyzdžiui, metalinę mentelę, pakiškite po atspausdintos detalės pagrindu.
PASTABA: Nuimdami detalę platformą padėkite ant kieto paviršiaus. Tai gerokai sumažins susižalojimo tikimybę.
PASTABA: Nuimdami detalę naudokite riešą, o ne visos rankos raumenis. Riešas gali kur kas geriau kontroliuoti judesį. Be to, kadangi riešo judesių amplitudė, palyginti su visos rankos judesiais, yra gana maža, atsitiktinių ir nekontroliuojamų judesių, galinčių sužaloti nuimant detalę, tikimybė gerokai sumažėja.
5.2 Atramų nuėmimas
Atramines struktūras galima nuimti iškart po 3D spausdinimo, po plovimo arba po kietinimo. Kadangi kietinimas gali sukelti nepageidaujamą deformaciją, esamos atramos gali padėti išsaugoti teisingą geometriją ir išvengti deformacijos. Kita vertus, nuimti atramas po papildomo kietinimo gali būti sunkiau, nes medžiaga tampa kietesnė ir gana trapi.
5.2.1 Atramų nuėmimas po spausdinimo
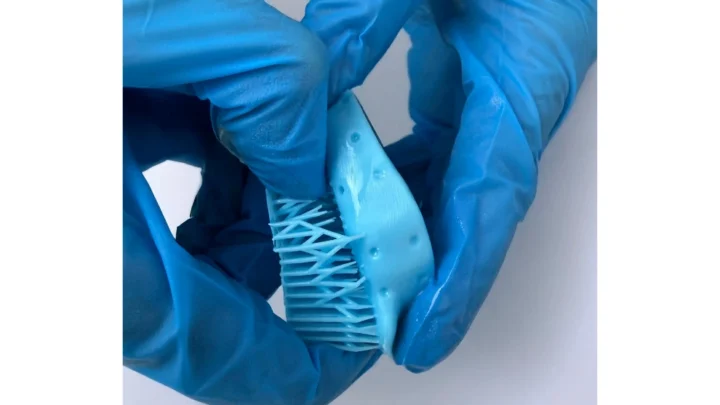
Atramas galima nuimti kandiklinėmis replėmis (flush cutters) arba panašiais įrankiais. Atramas nukirpkite ties kontaktiniais taškais, prisitvirtinusiais prie individualaus atspaudų šaukšto modelio. Šiame etape medžiaga yra gana minkšta ir atramas nuimti lengviau.
5.2.2 Atramų nuėmimas po papildomo kietinimo
Po plovimo ir papildomo kietinimo atramas galima nuimti kandiklinėmis replėmis arba specialia įranga, pavyzdžiui, rankiniais diskiniais įrankiais.
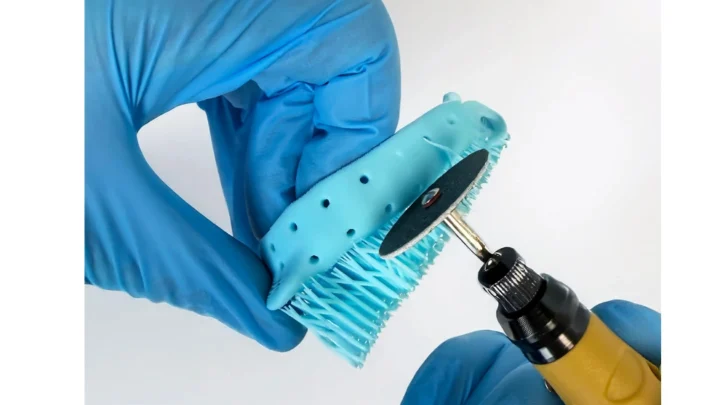
ĮSPĖJIMAS: Atminkite, kad po papildomo kietinimo medžiaga yra trapesnė ir kietesnė. Būtinai naudokite akių apsaugą.
ĮSPĖJIMAS: Medžiagos dulkės yra pavojingos. Jei naudojate diskinį įrankį ar šlifavimo įrankius, būtinai naudokite tinkamus respiratorius arba daugkartinio naudojimo pusės veido respiratorių su atitinkamais filtrais.
Nuimdami atramas, ypač po papildomo kietinimo, detalę kruopščiai apžiūrėkite. Jei pastebimi bet kokie įtrūkimai ar pažeidimai, modelį išbrokuokite.
5.3 Detalės plovimas izopropilo alkoholiu
5.3.1 Plovimo įranga
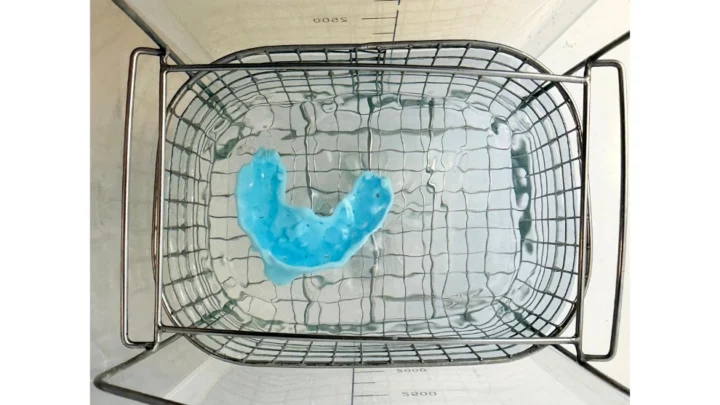
Jei turite plovimo įrangą su magnetiniu maišymu, įdėkite detalę į metalinį krepšelį ir užpildykite talpą švariu 99 % izopropilo alkoholiu (IPA). Įsitikinkite, kad detalė visiškai apsemta, ir patikrinkite, ar plovimo metu ji taip pat lieka apsemta.
Nustatykite 10 minučių laikmatį ir pradėkite plovimą.
PASTABA: Biologiškai suderinamoms medžiagoms naudokite atskirai skirtą plovimo įrangą. Nemaišykite užteršto IPA nuo biologiškai suderinamų ir biologiškai nesuderinamų medžiagų, nes tai gali pažeisti atspausdintos detalės biologinį suderinamumą.
5.3.2 Ultragarsinė plovimo vonelė
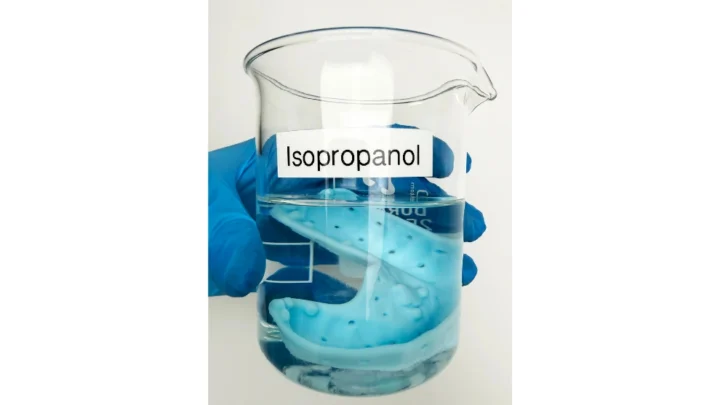
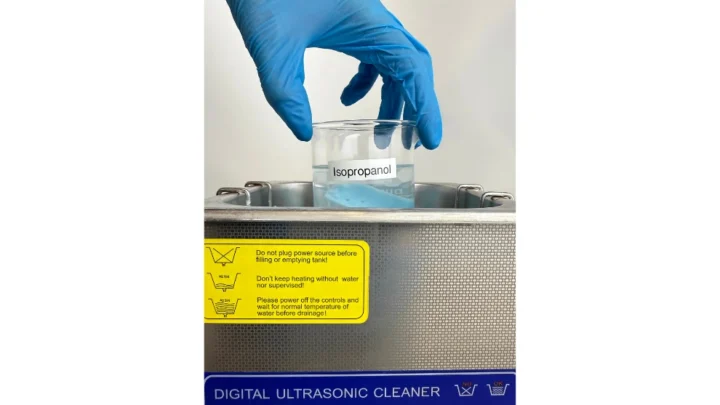
Atspausdintą detalę įdėkite į plastikinę (geriausia HDPE) talpą arba stiklinę, užpildytą švariu 99 % IPA. Įsitikinkite, kad detalė visiškai apsemta IPA. Įdėkite šią talpą į vandeniu užpildytą ultragarsinę vonelę ir veikite ultragarsu 1 minutę, pasukiokite ir veikite ultragarsu dar 1 minutę.
5.3.3 Paprastos uždaros talpos
Jei neturite automatinės plovimo įrangos, detalę galite plauti rankiniu būdu, naudodami paprastas hermetiškas plastikines (geriausia HDPE) talpas. Įdėkite detalę į talpą ir užpildykite ją švariu 99 % IPA; įsitikinkite, kad detalė visiškai apsemta IPA. Atlikite šią procedūrą:
- Palaikykite detalę IPA talpoje 5 minutes.
- Aktyviai pamaišykite IPA talpą su detale dar 1 minutę.
- Po pamaišymo palikite ją nejudinamą, bet visiškai apsemtą, dar 5 minutėms.
- Galiausiai dar 1 minutę aktyviai pamaišykite vonelę.
5.4 Detalės sausinimas
Detalę nusausinkite suslėgtu oru arba palikite natūraliai išdžiūti gerai vėdinamoje vietoje ne mažiau kaip 30 minučių. Išdžiūvusias detales labai kruopščiai apžiūrėkite, ar nėra nesukietintos dervos ar kitų dalelių. Nesukietintą dervą ant išdžiūvusios detalės paviršiaus lengva atpažinti pagal „šlapias“ dėmes. Ypatingą dėmesį atkreipkite į negatyvias vietas, pavyzdžiui, skyles ar sudėtingos formos zonas, kuriose derva dar gali būti likusi.
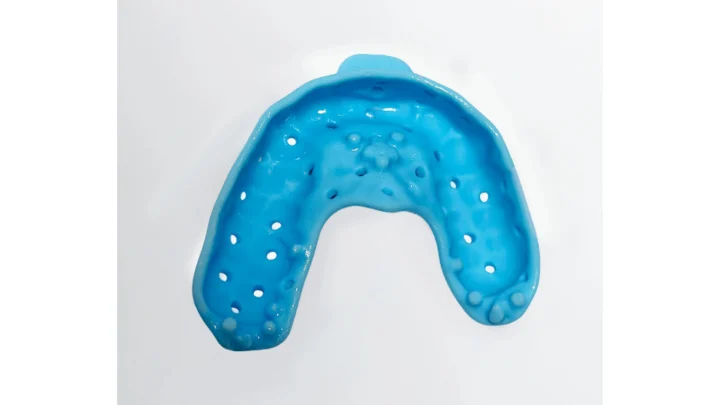
Jei randate „šlapių“ dėmių ar kitų dalelių, plovimo ciklą galite pakartoti. Jei reikia antro plovimo ciklo, rekomenduojame naudotą IPA pakeisti šviežiu.
5.5 Papildomas kietinimas
Paprastai, jei atspaudui naudojami alginatai, pakanka detalę 10 minučių papildomai kietinti UV kameroje su <405 nm šviesos diodais. Įsitikinkite, kad papildomai sukietinti visi paviršiai. Jei jūsų UV kamera neapšviečia visų detalės paviršių vienodai, po 10 minučių pakeiskite detalės padėtį (t. y. apverskite ją) ir kietinkite dar 10 minučių.
ATSAKOMYBĖS APRIBOJIMAS: Spalva yra kintamasis. Ji gali skirtis atsižvelgiant į 3D LCD/mSLA arba DLP spausdintuvo, kuriuo buvo pagamintas šaukšto modelis, bangos ilgį, papildomo kietinimo parametrus ir natūralų laiko poveikį.
Jei atspaudui naudojami silikonai, reikės papildomo kietinimo, kad atspausdintas šaukštas būtų visiškai sukietintas ir neslopintų silikono kietėjimo. Atsižvelgdami į tai, rekomenduojame laikytis mūsų iš anksto nustatytų papildomo kietinimo nuostatų konkrečiai įrangai:
| Papildomo kietinimo įrenginys | Temperatūra | Atmosfera | Laikas |
| Asiga Cure | 25 °C | Oras | 15 minučių |
| Formlabs Form Cure | 25 °C | Oras | 20 minučių |
| Photopol Smart A5408S/D | 25 °C | Oras | 15 minučių |
| Anycubic Wash & Cure 3 | 25 °C | Oras | 30 minučių |
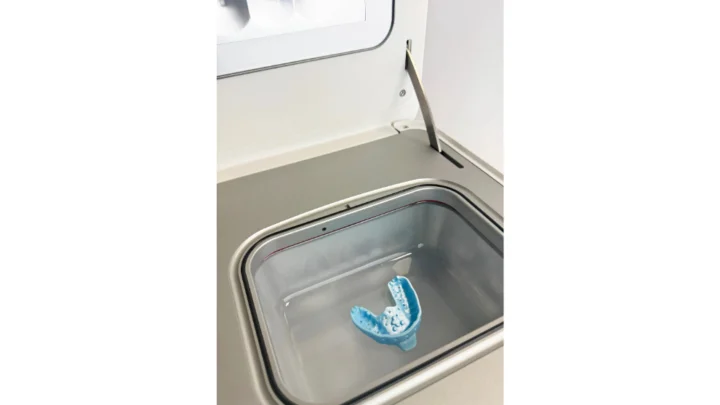
ĮSPĖJIMAS: Papildomas kietinimas nesilaikant rekomenduojamų nuostatų gali lemti blogas mechanines ir biologinio suderinamumo savybes; be to, nepakankamas kietinimas gali slopinti silikono kietėjimą. Kad rezultatai būtų geriausi, papildomai kietinkite tik pagal oficialias AmeraLabs rekomendacijas.
5.6 Atramų nuėmimas
Jei nenuėmėte atramų iškart po 3D spausdinimo, išsamios informacijos apie atramų nuėmimą rasite skirsnyje 5.2.2 Atramų nuėmimas po papildomo kietinimo.
5.7 Šlifavimas
Nuėmus atramas likusias žymes galima nušlifuoti įprastais būdais, pavyzdžiui, smulkaus grūdėtumo šlifavimo popieriumi, kad pacientui būtų užtikrintas didžiausias patogumas.
ĮSPĖJIMAS: Medžiagos dulkės yra pavojingos. Šlifuodami būtinai naudokite tinkamus respiratorius arba daugkartinio naudojimo pusės veido respiratorių su atitinkamais filtrais.
ĮSPĖJIMAS: Kruopščiai apžiūrėkite detalę, ar nėra bet kokių įtrūkimų ar pažeidimų; jei jų yra, modelį išbrokuokite.
6. NAUDOJIMAS
6.1 Dezinfekcija
Įtaisai gali būti plaunami ir dezinfekuojami pagal vidines įstaigos procedūras. Validuoti dezinfekavimo metodai:
- Pamerkite gatavą gaminį į švarų 70 % IPA 5 minutėms.
- Pamerkite gatavą gaminį į švarų 2 % chlorheksidino tirpalą 2 minutėms.
Svarbu nepalikti detalės dezinfekavimo tirpale ilgiau kaip 5 minutes dėl galimo neigiamo poveikio. Po dezinfekavimo apžiūrėkite detalę, ar nėra pažeidimų ar įtrūkimų, kad įsitikintumėte, jog pagaminta detalė atitinka veiksmingumo reikalavimus.
PASTABA: Nelaikykite individualių atspaudų šaukštų modelių dezinfekavimo tirpale ilgą laiką, nes tai gali pabloginti jų savybes.
SVARBU: Po dezinfekavimo ar sterilizavimo apžiūrėkite atspausdintą detalę, ar nėra įtrūkimų ir pažeidimų, kad įsitikintumėte atspausdintos detalės vientisumu. Jei pastebimi bet kokie įtrūkimai ar pažeidimai, modelį išbrokuokite.
7. BIOLOGINIS SUDERINAMUMAS
CIT-25 derva atspausdinti produktai yra necitotoksiški, nesukelia jautrinimo, nedirgina ir atitinka EN ISO 10993-1.
8. PAPILDOMI DOKUMENTAI
Papildomi dokumentai teikiami pagal pageidavimą, taip pat skelbiami mūsų svetainėje adresu https://ameralabs.com/shop/cit-25/
- ES atitikties deklaracija
- Naudojimo instrukcija
- Techninių duomenų lapas
- Saugos duomenų lapas
9. KONTAKTINĖ INFORMACIJA
Gamintojas: MB „Labsamera“
Draugystės g. 14, LT-51259 Kaunas, Lietuva
support@ameralabs.com