
SGR-28 Naudojimo vadovas

1. INFORMACIJA APIE PRODUKTĄ
1.1 Produkto aprašymas:
SGR-28 yra šviesa kietinama polimerinė derva, skirta 3D spausdinimo būdu gaminti biologiškai suderinamus, trumpalaikio naudojimo, išimamus dantų aparatus. Ji skirta 3D būdu spausdinti dantų implantų reikmenis, pavyzdžiui, chirurginių gidų modelius.
1.2 Numatytoji paskirtis:
SGR-28 derva yra šviesa kietinama polimerinė derva, skirta 3D spausdinimo būdu gaminti biologiškai suderinamus, trumpalaikio naudojimo, išimamus dantų aparatus. Ji skirta 3D būdu spausdinti dantų implantų reikmenis, pavyzdžiui, dantų chirurginius gidus.
1.3 Su medžiaga susiję įspėjimai:
Nesukietintoje SGR-28 dervoje yra monomerų, kurie 3D spausdinimo metu polimerizuojasi. Informaciją apie su skysta medžiaga susijusius pavojus rasite SGR-28 medžiagos saugos duomenų lape (MSDS), kuris pateiktas adresu https://ameralabs.com/msds/#SGR-28.
Nesukietinta skysta derva netinka kontaktui su maistu, gėrimais ar žmogaus kūnu. Skystos, nesukietintos būsenos ši derva yra pavojinga cheminė medžiaga. Dirbdami su ja visada naudokite apsaugines pirštines ir akinius. Užtikrinkite tinkamą vėdinimą. Dervą laikykite kambario temperatūroje, atokiai nuo tiesioginių saulės spindulių. Dervos priskiriamos pavojingoms cheminėms medžiagoms, todėl jas reikia šalinti tinkamai, specialiai tam skirtuose konteineriuose. Tuščių ar pilnų dervos butelių niekada negalima išmesti su bendromis atliekomis ar išpilti į kanalizaciją.
2. REIKALAVIMAI
2.1 Įranga
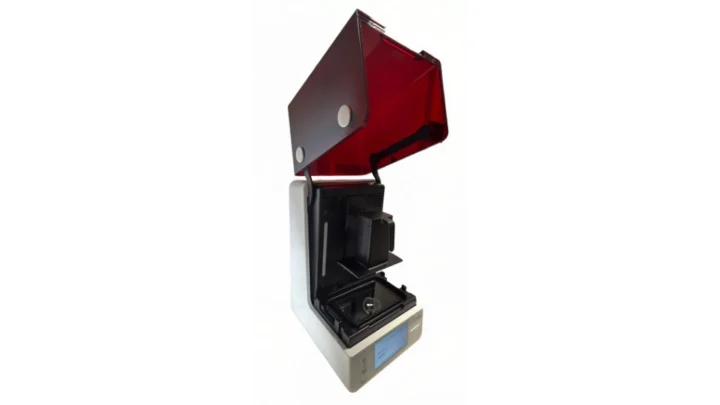
2.1.1 3D spausdintuvas
Norint spausdinti chirurginių gidų modelius iš SGR-28 3D spausdinimo medžiagos, reikalingas LCD/mSLA arba DLP 3D spausdintuvas, kurio šviesos šaltinio bangos ilgis yra 385 nm arba 405 nm. Jei jūsų įrenginiui mūsų svetainėje pateikti rekomenduojami nustatymai, jie turėtų būti geras atskaitos taškas, o prireikus juos galima tiksliai priderinti prie jūsų aplinkos. Paprastai kiekvienas įrenginys ir darbo aplinka yra gana savitas, todėl gali reikėti nedidelių spausdinimo nustatymų korekcijų. 3D spausdinimo nustatymus nuolat atnaujiname savo svetainėje.
2.1.2 Dervos vonelė ir spausdinimo platforma
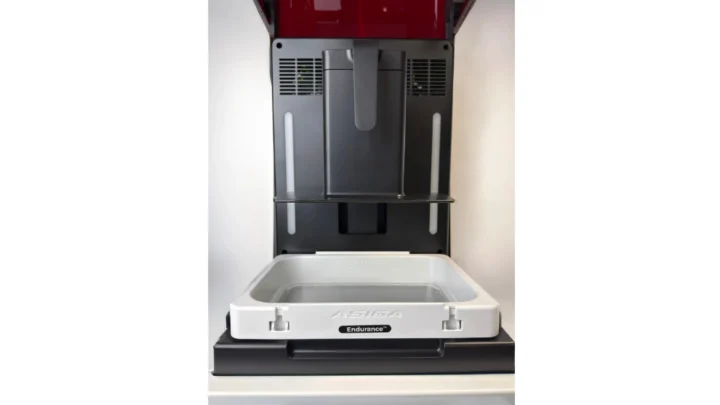
Kad būtų užtikrintas iš SGR-28 dervos pagamintų produktų biologinis suderinamumas, taip pat reikia atskiros dervos vonelės ir spausdinimo platformos. Biologiškai suderinamiems produktams visada naudokite atskirą dervos vonelę ir spausdinimo platformą. Jei derva susimaišo su kita medžiaga, produkto biologinis suderinamumas gali būti pažeistas.
2.1.3 Plovimo įranga
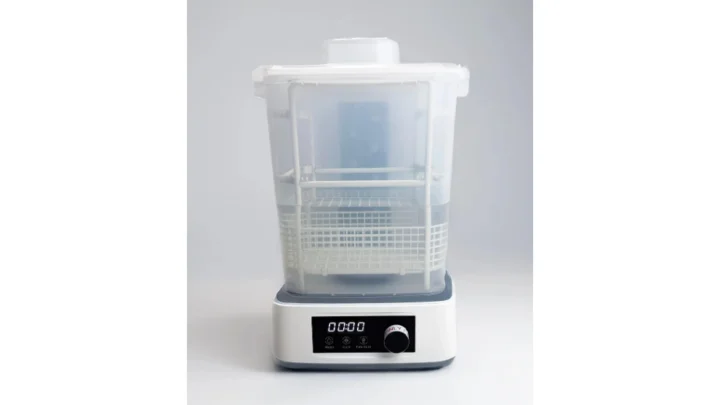
Galima naudoti įprastą plovimo stotelę su magnetiniu maišikliu. Tačiau taip pat galima naudoti ir įprastus hermetiškus indus. Svarbu, kad plovimo stotelės būtų skirtos tik biologiškai suderinamoms medžiagoms, nes tą pačią plovimo stotį naudojant su kitomis, biologiškai nesuderinamomis dervomis biologinis suderinamumas bus pažeistas.
2.1.4 Papildomo kietinimo įranga
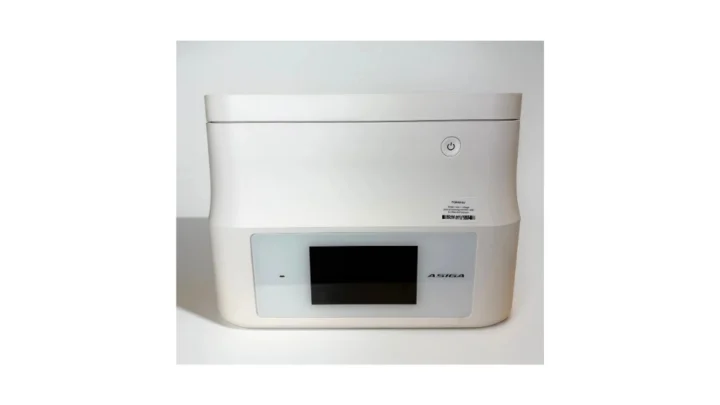
Galima naudoti bendro naudojimo papildomo kietinimo įrangą su 385 nm, 395 nm ir (arba) 405 nm šviesos šaltiniais.
2.2 Programinė įranga
3D spausdinimo programinei įrangai netaikome griežtų reikalavimų, nes ji priklauso nuo jūsų 3D spausdintuvo. Galite naudoti bet kokią jums patinkančią programinę įrangą, jei tik ji atitinka jūsų reikalavimus ir jums yra patogiausia. Šiame naudojimo vadove naudosime „Asiga Composer“.
2.3 Medžiagos
Be SGR-28 3D spausdinimo medžiagos, jums taip pat reikės 99 % izopropilo alkoholio (IPA), naudojamo pagamintiems objektams plauti.
2.4 Saugos priemonės
Kad darbas būtų saugus, būtini apsauginiai akiniai, nitrilinės pirštinės ir laboratoriniai darbo rūbai. Be to, patalpoje būtina oro ventiliacija, kurios oro apykaita ne mažesnė kaip 4 kartai per valandą. Kitu atveju darbus, įskaitant 3D spausdinimą, atlikite traukos spintoje.
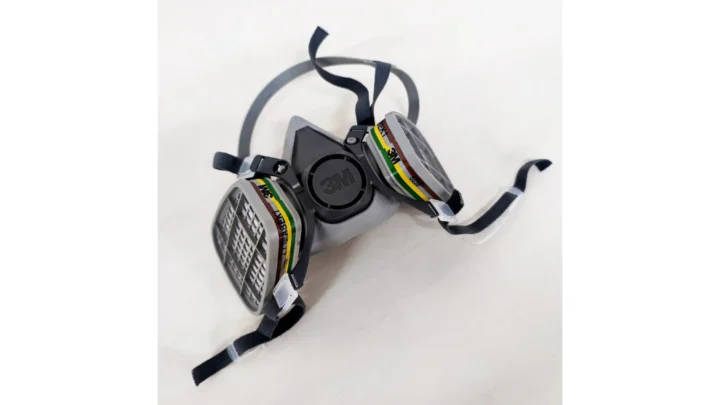
Taip pat rekomenduojame naudoti daugkartinį pusinės veido kaukės respiratorių su dujų ir garų filtrais.
3. CHIRURGINIO GIDO PROJEKTAVIMAS
3.1 Rekomenduojami projektavimo parametrai
Chirurginio gido modelio konstrukcija gali skirtis kiekvienu atveju ir priklausyti nuo naudojamo programinės įrangos paketo. Vis dėlto projektavimo nustatymus koreguokite kruopščiai ir apdairiai, kad būtų užtikrintas tikslumas, patogumas ir, svarbiausia, sauga. Parengėme bendrąsias rekomendacijas, kuriomis galima vadovautis projektuojant chirurginio gido modelį. Šiuos projektavimo nustatymus pritaikykite pagal savo situaciją ir patirtį.
| Nustatymas | Rekomendacija |
| Sienelės storis | Rekomenduojame nustatyti ne mažesnį kaip 2 mm. Per plona sienelė gali lemti struktūrinį nestabilumą ir mažesnį stiprumą. Tačiau per stora sienelė gali sukelti spausdinimo problemų dėl per didelio skerspjūvio ploto ir tikslumo praradimo dėl didesnio medžiagos susitraukimo. |
| Kampų radiusas | Rekomenduojame kampus suapvalinti. Jei įmanoma, venkite aštrių kampų ir naudokite apvalinimus, kad perėjimai būtų sklandūs. Taip sumažinsite įtempių koncentracijos vietų tikimybę, o chirurginis gidas bus atsparesnis. |
| Poslinkis nuo dantų | Rekomenduojame ne didesnį kaip 0,07 mm. Esant didesniam poslinkiui chirurginis šablonas laikysis laisviau, o esant per mažam poslinkiui chirurginį gidą gali būti sunkiau uždėti ant paciento dantų. |
| Poslinkis nuo įvorės | Rekomenduojame ne didesnį kaip 0,04 mm. Jis turi būti kuo mažesnis, bet toks, kad metalines kreipiančiąsias įvores vis dar būtų galima įspausti. |
Tiksli projektavimo veiksmų seka priklauso nuo programinės įrangos paketo. Išsamesnių chirurginio gido projektavimo rekomendacijų teiraukitės savo programinės įrangos gamintojo.
4. 3D SPAUSDINIMAS
4.1 Spausdinimo parametrų nustatymas
Prieš importuojant patį 3D modelį į programinę įrangą, primygtinai rekomenduojame joje nustatyti tinkamus 3D spausdinimo parametrus, pavyzdžiui, ekspozicijos laikus, pakėlimo atstumus ir įvairius greičius.
Šie parametrai labai priklauso nuo naudojamo įrenginio. Patvirtintų 3D spausdintuvų ir jiems taikomų parametrų sąrašą galima rasti adresu https://ameralabs.com/3d-printing-settings/.
Atsižvelgiant į norimą chirurginio gido paviršiaus kokybę ir spausdinimo greitį, rekomenduojamas 50 arba 100 µm sluoksnio aukštis.
PASTABA: Mūsų svetainėje pateiktas 3D spausdintuvų sąrašas nėra galutinis. Jame nurodyti mūsų išbandyti ir patvirtinti įrenginiai. Galima naudoti ir kitus 3D spausdintuvus, jei nustatoma tinkama ekspozicija ir kiti parametrai. Jei jums reikia pagalbos nustatant tinkamus 3D spausdinimo parametrus, susisiekite su mumis.
4.2 Modelių importavimas
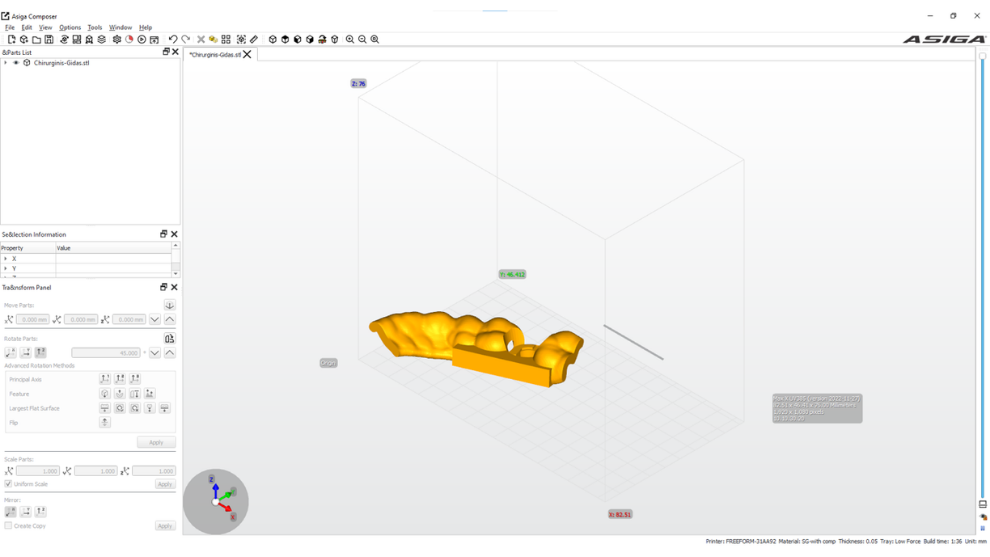
Atverkite pasirinktą programinės įrangos paketą ir importuokite *.STL (arba *.OBJ, jei palaikoma) failą.
4.3 Modelio orientavimas
Chirurginio gido modelį išdėstykite nedideliu kampu.
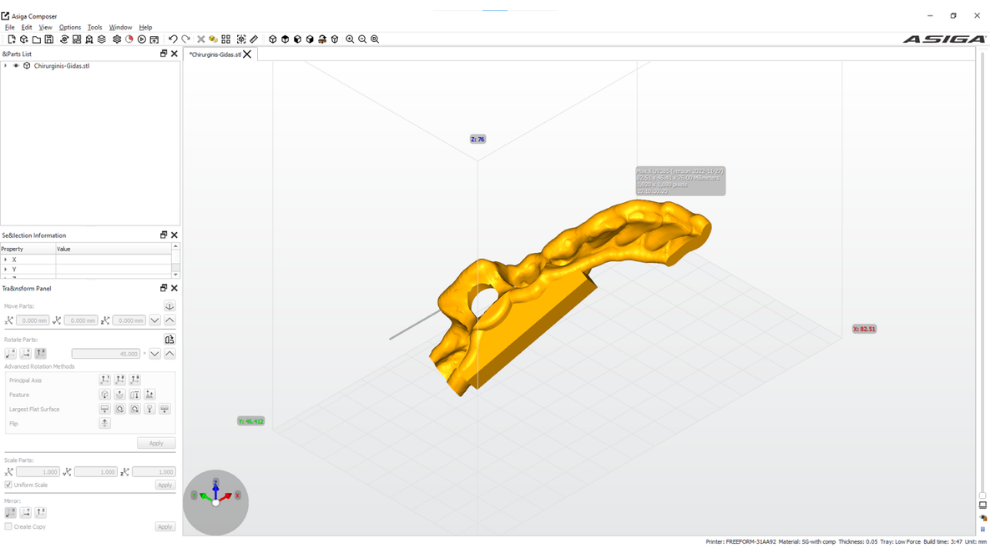
Paviršius, kuris atsuktas į spausdinimo platformą, taip pat labai priklauso nuo kiekvieno atvejo. Paprastai modelis turi būti orientuotas taip, kad kritiniai paviršiai, kurie kontaktuos su dantimis ir (arba) metalinėmis įvorėmis, būtų atspausdinti nededant atramų ant minėtų paviršių. Be to, stenkitės išvengti tokių orientacijų, dėl kurių atsirastų siurbtuko efekto zonų, iš kurių dervai ir orui nebūtų kur judėti. Galiausiai, kad išvengtumėte horizontalių defektų, detalę orientuokite taip, kad sluoksnių skerspjūvio plotas didėtų ir mažėtų palaipsniui.
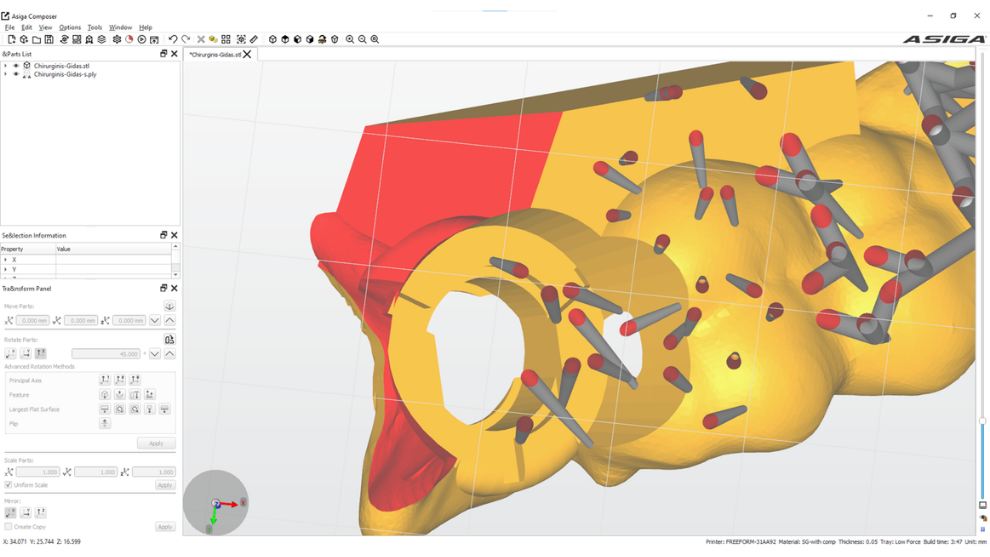
4.4 Atraminių struktūrų kūrimas
Atramines struktūras galite nustatyti pagal toliau pateiktą lentelę.
| Parametras | Vertė |
| Atramos strypo skersmuo, mm | 0,8 |
| Galiuko skersmuo, mm | 0,3 |
| Galiuko gylis, mm | 0,1 |
| Tankis / atstumas, mm | Didelis (High) / 2 |
| Pagrindo (angl. raft) storis, mm | 0,2 |
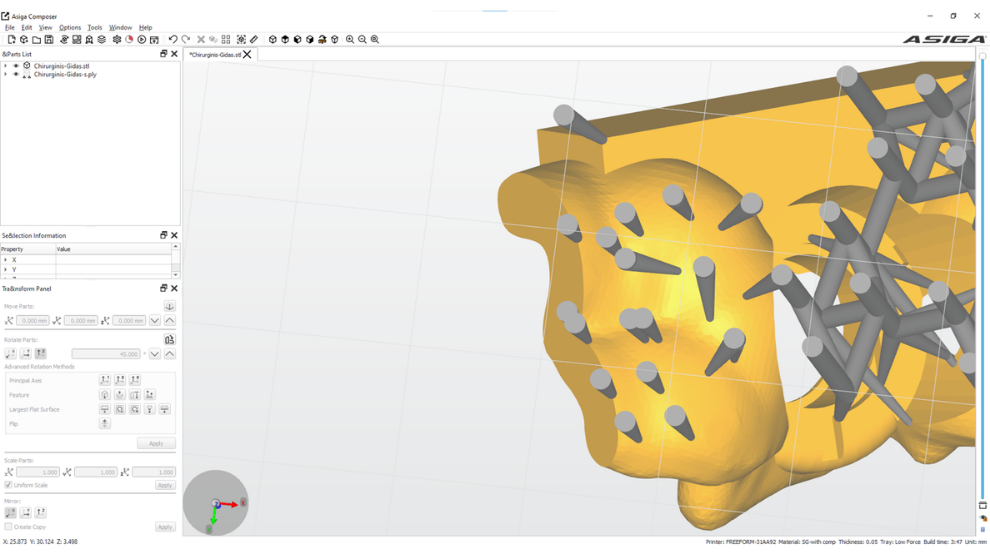
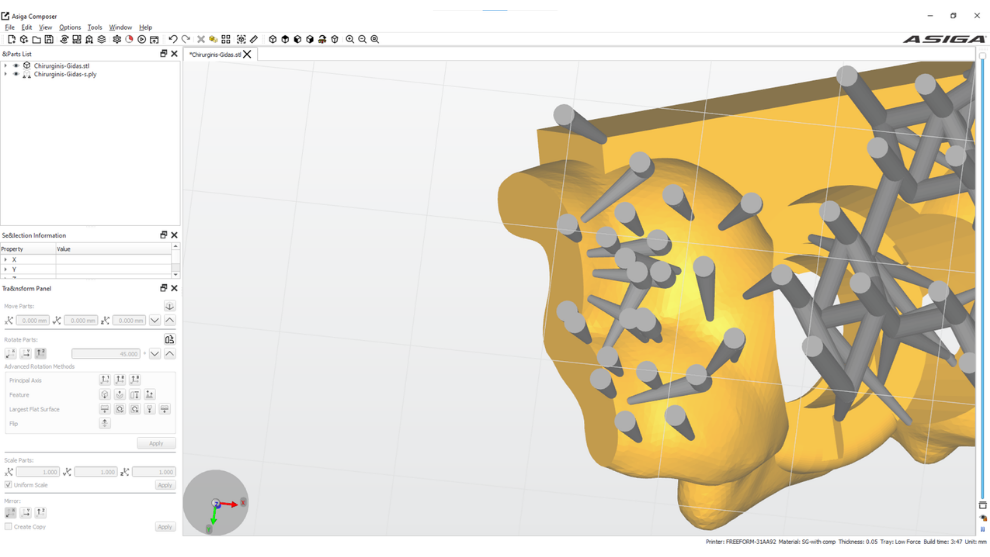
Pirmines atramines struktūras sukurkite naudodami automatinio kūrimo funkciją.
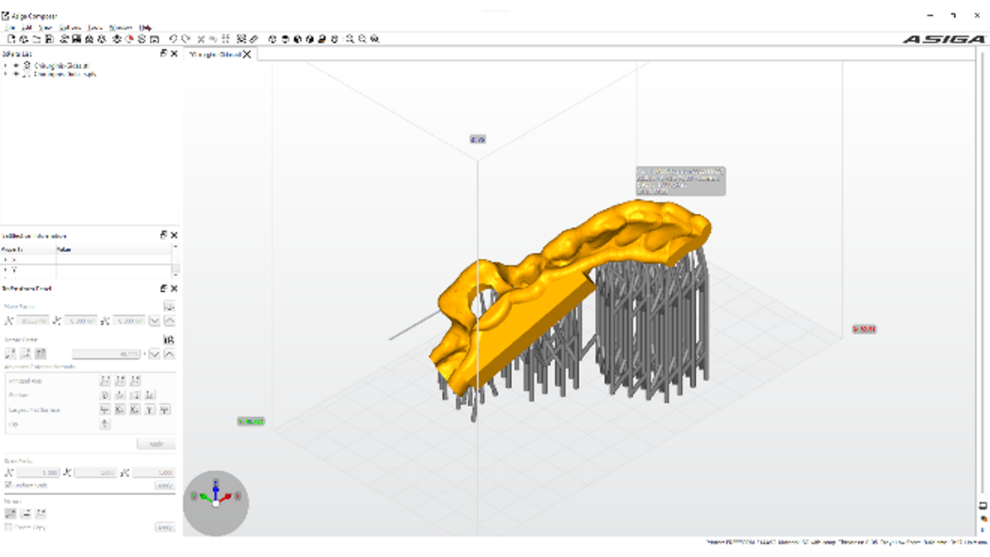
PASTABA: Kaip ir naudodamas iš anksto nustatytus paketus, naudotojas turi pakoreguoti automatiškai sukurtas atramines struktūras, įvertindamas jas pagal savo profesines žinias.
REKOMENDACIJOS: Kritinius paviršius visada apsaugokite nuo atraminių struktūrų ir sutelkite jas modelio perimetro krašte. Taikant šią praktiką atramines struktūras nuo modelio paviršiaus lengviau nuimti.
Daugiausia dėmesio reikia skirti spausdinimo platformai artimiausioms dalims, kuriose atramų tankis turi būti didžiausias. Nepamirškite sutankinti atraminių struktūrų prie išsikišusių vietų, kurios dėl mažo savilaikumo gali suirti.
4.5 Spausdintuvo ir dervos paruošimas
ĮSPĖJIMAS: Dirbdami su bet kuria 3D spausdinimo derva būtinai naudokite nitrilines pirštines.
ĮSPĖJIMAS: 3D spausdinimo dervos gali pažeisti akis. Dirbdami su skystomis dervomis visada naudokite apsauginius akinius.
ĮSPĖJIMAS: 3D spausdinimo ir apdorojimo po spausdinimo metu būtinai būkite gerai vėdinamoje vietoje. Rekomenduojama ventiliacija, kurios oro apykaita ne mažesnė kaip 4 kartai per valandą.
ĮSPĖJIMAS: Dirbdami su dervomis visada vilkėkite tinkamą aprangą, kad išvengtumėte kontakto su oda.
REKOMENDACIJA: Primygtinai rekomenduojame naudoti daugkartinį pusinės veido kaukės respiratorių su dujų ir garų filtrais, kai dirbate su skysta derva ir esate patalpoje su atviromis dervos talpomis.
Paruoškite 3D spausdintuvą įstatydami tik SGR-28 dervai skirtą vonelę ir spausdinimo platformą.
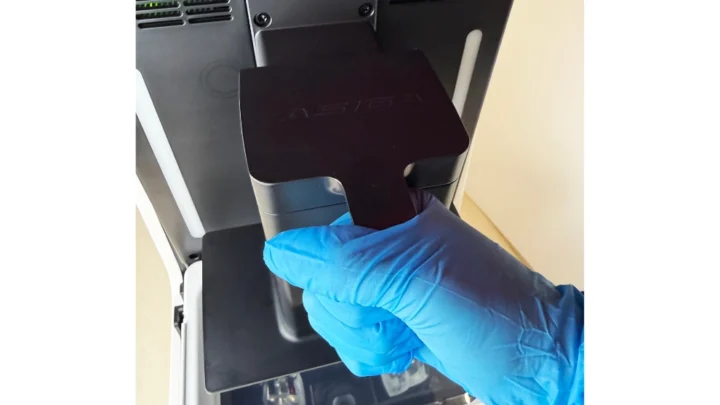
PASTABA: Nepamirškite, kad biologiškai suderinamiems produktams spausdinti reikia naudoti tik jiems skirtą dervos vonelę ir spausdinimo platformą.
PASTABA: Įsitikinkite, kad spausdintuvo platforma gerai sulygiuota. Lyginimo procedūra kiekviename 3D spausdintuve yra skirtinga. Dėl platformos lyginimo instrukcijų kreipkitės į savo spausdintuvo gamintoją.
PASTABA: Prieš pildami dervą į vonelę kruopščiai suplakite butelį. Labai svarbu prieš spausdinimą dervą sumaišyti ir suplakti.
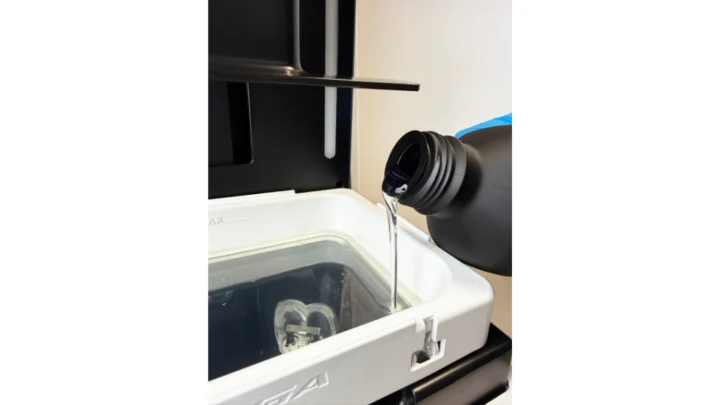
Gerai suplaktą dervą pilkite į dervos vonelę iki norimo lygio. Neviršykite maksimalios žymos ant dervos vonelės.
4.6 Spausdinimo pradžia
Kai viskas paruošta, nusiųskite darbą į 3D spausdintuvą arba eksportuokite jį į atminties kortelę ir įkelkite į įrenginį, arba nusiųskite į spausdintuvą per tinklą.
PASTABA: Atkreipkite dėmesį į tinkamą aplinkos temperatūrą 3D spausdinimo metu. SGR-28 reikia naudoti, kai temperatūra yra apie 25 °C.
5. APDOROJIMAS PO SPAUSDINIMO
Atspausdintų chirurginių gidų modelių apdorojimas po spausdinimo apima kelis etapus: detalės nuėmimą nuo platformos, atramų nuėmimą, plovimą, džiovinimą, papildomą kietinimą ir šlifavimą / poliravimą.
5.1 Detalės nuėmimas
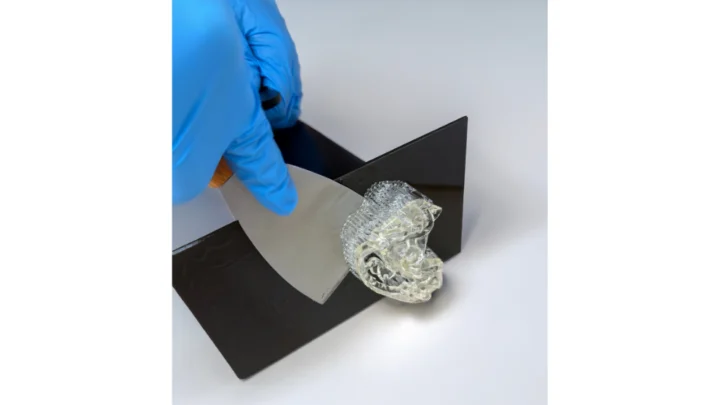
Rekomenduojame atspausdintas detales nuimti iš karto po 3D spausdinimo ir prieš plovimą, tačiau nuimti galima ir po plovimo. Norėdami nuimti detales nuo spausdinimo platformos, išimkite platformą iš spausdintuvo. Naudodami nuėmimo įrankius, pavyzdžiui, metalinę mentelę, pakiškite ją po atspausdintos detalės pagrindu.
PASTABA: Nuimdami detalę platformą padėkite ant kieto paviršiaus. Tai gerokai sumažins susižalojimo tikimybę.
PASTABA: Nuimdami detalę naudokite riešą, o ne rankos raumenis. Riešas turi kur kas daugiau valdymo galimybių nei visa ranka. Be to, kadangi riešo judesių amplitudė, palyginti su rankos judesiais, yra gana maža, atsitiktinių ir nekontroliuojamų judesių, galinčių sužaloti nuimant detalę, tikimybė gerokai sumažėja.
5.2 Atramų nuėmimas
Atramines struktūras galima nuimti iš karto po 3D spausdinimo arba po papildomo kietinimo. Kadangi papildomas kietinimas gali sukelti nepageidaujamą deformaciją, esamos atramos gali padėti išlaikyti teisingą geometriją ir išvengti deformacijos. Kita vertus, nuimti atramas po papildomo kietinimo gali būti sunkiau, nes medžiaga tampa kietesnė ir gana trapi.
5.2.1 Atramų nuėmimas po spausdinimo
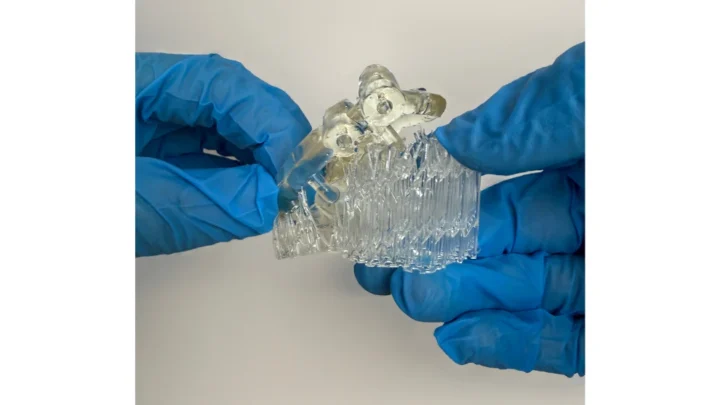
Atramas galima nuimti naudojant kandiklines reples ar panašius įrankius. Atramas nukirpkite prisilietimo taškuose, kuriais jos pritvirtintos prie chirurginio gido modelio. Medžiaga šiuo metu yra gana minkšta, todėl atramas nuimti lengviau.
5.2.2 Atramų nuėmimas po papildomo kietinimo
Po plovimo ir papildomo kietinimo atramas galima nuimti naudojant kandiklines reples arba specializuotą įrangą, pavyzdžiui, rankinius diskinius įrankius.
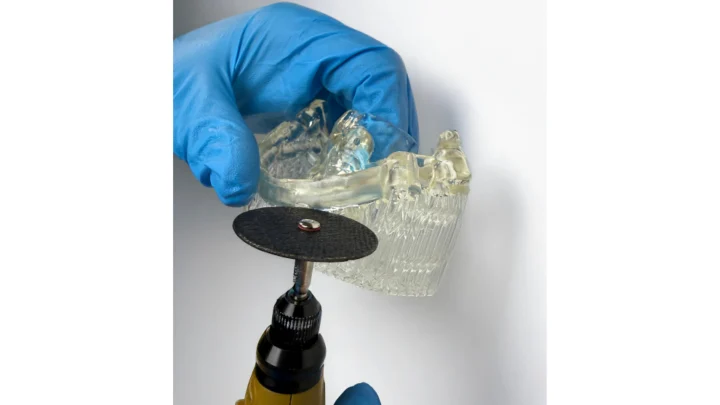
ĮSPĖJIMAS: Atkreipkite dėmesį, kad po papildomo kietinimo medžiaga yra trapesnė ir kietesnė. Būtinai naudokite akių apsaugą.
ĮSPĖJIMAS: Medžiagos dulkės yra pavojingos. Jei naudojate diskinį pjoviklį arba šlifavimo įrankius, būtinai naudokite tinkamus respiratorius arba daugkartinį pusinės veido kaukės respiratorių su tinkamais filtrais.
Nuimdami atramas, ypač po papildomo kietinimo, detalę kruopščiai apžiūrėkite. Jei pastebite bet kokių įtrūkimų ar pažeidimų, modelį išmeskite.
5.3 Detalės plovimas izopropilo alkoholiu
5.3.1 Plovimo stotis
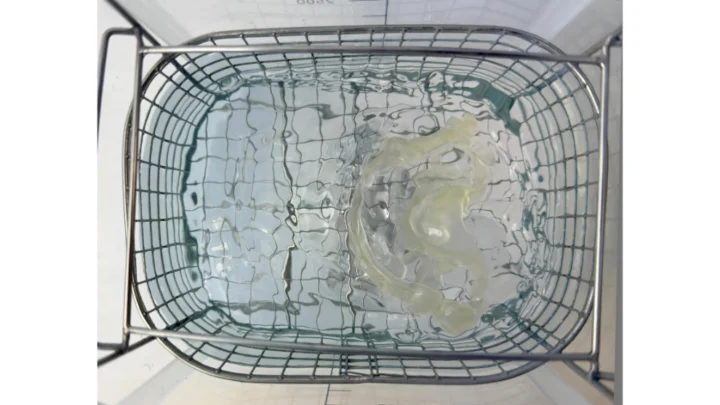
Jei turite plovimo stotį su magnetiniu maišikliu, įdėkite detalę į metalinį laikiklį ir užpildykite indą švariu 99 % izopropilo alkoholiu. Įsitikinkite, kad detalė visiškai apsemta, ir patikrinkite, ar plovimo metu ji taip pat lieka apsemta.
Nustatykite 5 minučių laikmatį ir pradėkite plauti. Jei reikia, plovimą pakartokite. Neleiskite atspausdintai detalei IPA būti ilgiau kaip 10 minučių, nes detalė gali įtrūkti.
PASTABA: Biologiškai suderinamoms medžiagoms naudokite tik joms skirtą plovimo stotį. Nemaišykite panaudoto IPA su biologiškai suderinamomis ir nesuderinamomis medžiagomis, nes tai gali pažeisti atspausdintos detalės biologinį suderinamumą.
5.3.2 Ultragarsinė vonelė
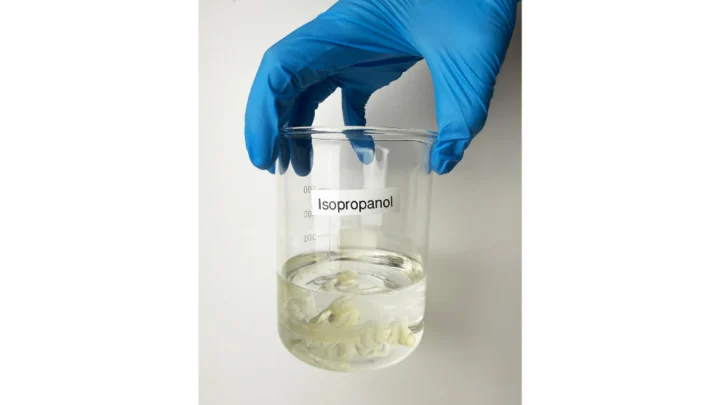
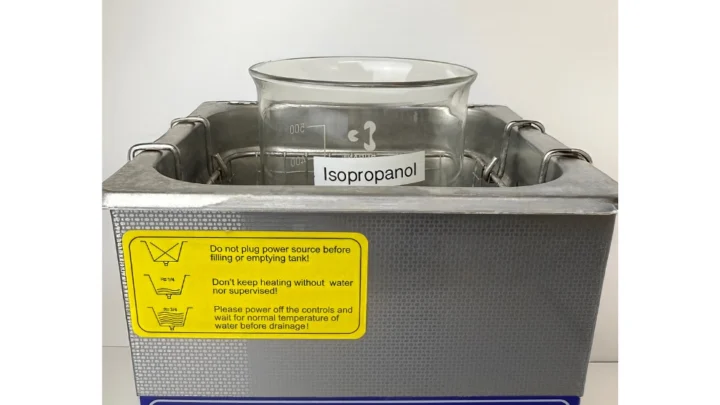
Atspausdintą detalę įdėkite į plastikinį (geriausia HDPE) indą arba stiklinę, užpildytą švariu 99 % IPA. Įsitikinkite, kad detalė visiškai apsemta IPA. Šį indą įdėkite į vandeniu užpildytą ultragarsinę vonelę ir sonikuokite 1 minutę, pamaišykite ir sonikuokite dar 1 minutę. Neleiskite atspausdintai detalei ultragarsinėje vonelėje būti ilgiau kaip 5 minutes, nes detalė gali įtrūkti.
5.3.3 Įprasti uždari indai
Jei neturite automatinės plovimo įrangos, detalę galite plauti rankomis naudodami įprastus hermetiškus plastikinius (geriausia HDPE) indus. Įdėkite detalę į indą ir užpildykite jį švariu 99 % IPA; įsitikinkite, kad detalė visiškai apsemta IPA. Atlikite šią procedūrą:
- Palaikykite detalę IPA inde 5 minutes.
- Aktyviai pamaišykite IPA indą su jame esančia detale dar 1 minutę.
- Po maišymo palikite ją nejudinamą, bet visiškai apsemtą dar 5 minutes.
- Galiausiai vėl aktyviai pamaišykite vonelę 1 minutę.
5.4 Detalės džiovinimas
Detalę nusausinkite suslėgtu oru arba palikite natūraliai išdžiūti gerai vėdinamoje vietoje ne mažiau kaip 30 minučių. Išdžiūvusias detales labai kruopščiai apžiūrėkite, ar nėra nesukietintos dervos ar kitų dalelių. Nesukietintą dervą ant išdžiūvusios detalės paviršiaus lengva atpažinti pagal „šlapias“ dėmes. Ypatingą dėmesį atkreipkite į negatyvius elementus, pavyzdžiui, skyles ar sudėtingas vietas, kuriose derva vis dar gali būti įstrigusi.
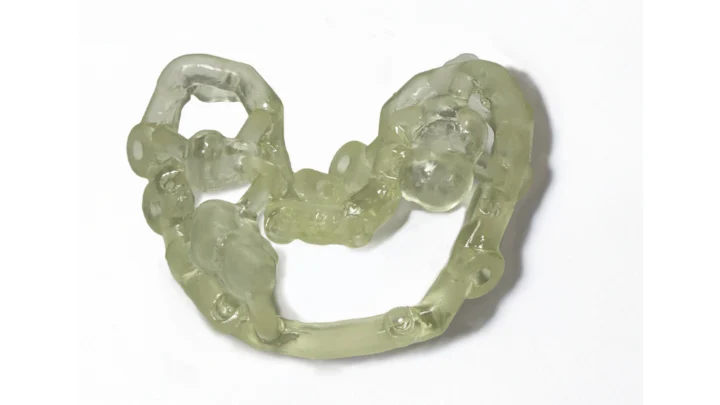
Jei pastebite „šlapių“ dėmių ar kitų dalelių, plovimo ciklą galite pakartoti. Jei reikia antrojo plovimo ciklo, rekomenduojame panaudotą IPA pakeisti švariu.
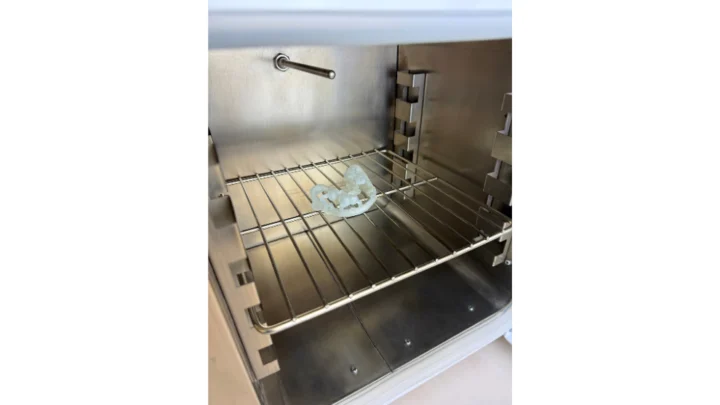
Jei iš SGR-28 atspausdintus chirurginius gidus planuojama sterilizuoti slėginiais garais, reikia papildomai išdžiovinti, kad jie neįtrūktų. Tai galima padaryti atspausdintus gidus 5 minutes kaitinant 70 °C temperatūroje. Galima džiovinti ir žemesnėje temperatūroje, tačiau tada džiovinimo etapą reikia pailginti. Kambario temperatūroje džiovinti reikia ne mažiau kaip 24 h.
5.5 Papildomas kietinimas
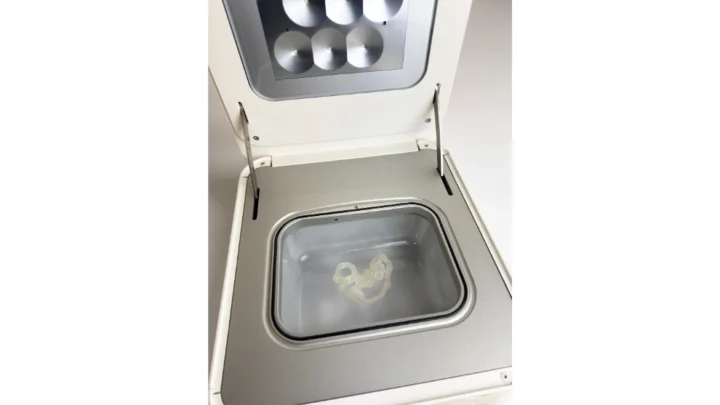
Papildomai kietinkite detalę UV kameroje su <405 nm šviesos diodais 20 minučių. Įsitikinkite, kad papildomai sukietinti visi paviršiai. Jei jūsų UV kamera neapšviečia viso detalės paviršiaus vienodai, po 10 minučių pakeiskite detalės padėtį (pvz., apverskite ją) ir papildomai kietinkite dar 10 minučių.
INFORMACIJA: Spalva yra kintamasis. Ji gali skirtis atsižvelgiant į 3D LCD/mSLA arba DLP spausdintuvo, kuriuo buvo pagamintas dantų modelis, bangos ilgį, papildomo kietinimo parametrus ir natūralų laiko poveikį.
Rekomenduojame laikytis mūsų iš anksto nustatytų papildomo kietinimo parametrų:
| Papildomo kietinimo įrenginys | Temperatūra | Atmosfera | Laikas |
| Asiga Cure | 25 °C | Oras | 10 minučių |
| Formlabs Form Cure | 7 °C | Oras | 7 minutės |
| Photopol Smart A5408S/D | 25 °C | Oras | 15 minučių |
PASTABA: Paruošti modeliai laikui bėgant gali pakeisti spalvą, nes natūraliomis sąlygomis jie šviesėja.
ĮSPĖJIMAS: Papildomai kietinant ne pagal rekomenduojamus parametrus, gali pablogėti mechaninės ir biologinio suderinamumo savybės, be to, spalvos savybės gali nukrypti nuo norimo rezultato. Kad rezultatai būtų geriausi, papildomai kietinkite tik pagal oficialias AmeraLabs rekomendacijas.
5.6 Atramų nuėmimas
Jei atramų nenuėmėte iš karto po 3D spausdinimo, žr. skyrių 5.2.2 Atramų nuėmimas po papildomo kietinimo, kuriame išsamiai aprašyta, kaip nuimti atramas.
5.7 Šlifavimas ir poliravimas
Nuėmus atramas, likusias žymes reikia nušlifuoti įprastais būdais, pavyzdžiui, smulkaus grūdėtumo šlifavimo popieriumi, kad pacientui būtų užtikrintas didžiausias patogumas. Prireikus detalę galima poliruoti taikant įprastus dantų poliravimo metodus.
ĮSPĖJIMAS: Medžiagos dulkės yra pavojingos. Šlifuodami būtinai naudokite tinkamus respiratorius arba daugkartinį pusinės veido kaukės respiratorių su tinkamais filtrais.
ĮSPĖJIMAS: Po poliravimo detalę kruopščiai apžiūrėkite. Jei pastebite bet kokių įtrūkimų ar pažeidimų, modelį išmeskite.
6. NAUDOJIMAS
6.1 Sterilizacija ir dezinfekcija
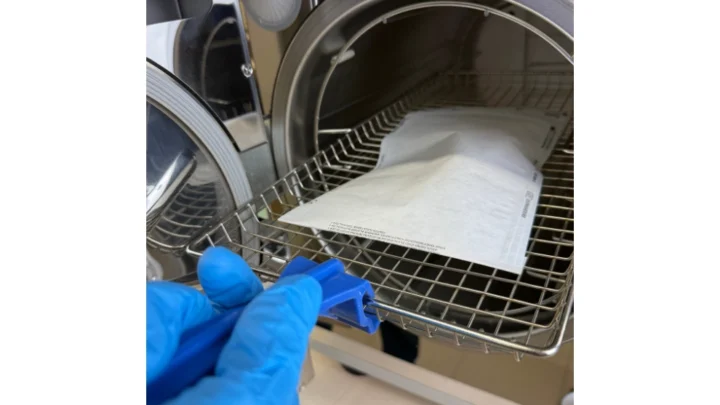
Iš SGR-28 medžiagos atspausdintas detales galima sterilizuoti standartiniuose garų autoklavuose. Tai galima daryti su sterilizacijos pakuotėmis arba be jų. Sterilizuokite pagal toliau nurodytą patvirtintą autoklavo ciklą.
| Autoklavo tipas | Temperatūra | Laikas |
| Pirminio vakuumo garų sterilizatorius | 134 °C / 270 °F | 5 minutės |
PASTABA: Laikykitės laiko ir temperatūros ribų, nes ilgesni ir aukštesnės temperatūros autoklavo ciklai gali pabloginti chirurginio šablono mechanines savybes ir tikslumą.
Jei reikia plovimo ir dezinfekcijos metodų, naudokite savo įstaigos protokolus. Patikrinti dezinfekcijos metodai:
- Mirkykite gatavą produktą švariame 70 % IPA 5 minutes.
- Mirkykite gatavą produktą švariame 2 % chlorheksidino tirpale 2 minutes.
Svarbu nelaikyti detalės dezinfekcijos tirpale ilgiau kaip 5 minutes dėl galimo neigiamo poveikio. Po dezinfekcijos detalę apžiūrėkite, ar nėra pažeidimų ar įtrūkimų, kad būtų užtikrinta, jog pagaminta detalė atitinka veiksmingumo reikalavimus.
PASTABA: Nelaikykite chirurginių šablonų modelių alkoholio tirpale ilgą laiką, nes tai gali pabloginti jų savybes.
SVARBU: Po dezinfekcijos ar sterilizacijos apžiūrėkite atspausdintą detalę, ar nėra įtrūkimų ir pažeidimų, kad būtų užtikrintas jos vientisumas. Jei pastebite bet kokių įtrūkimų ar pažeidimų, modelį išmeskite.
7. BIOLOGINIS SUDERINAMUMAS
Iš SGR-28 dervos atspausdinti produktai yra necitotoksiški, nesensibilizuojantys, nedirginantys ir atitinka EN ISO 10993-1:2025.
8. PAPILDOMI DOKUMENTAI
Papildomų dokumentų galima gauti pateikus užklausą, taip pat jie skelbiami mūsų svetainėje adresu https://ameralabs.com/shop/sgr-28/
- EB atitikties deklaracija
- Naudojimo instrukcija
- Techninių duomenų lapas
- Medžiagos saugos duomenų lapas
9. KONTAKTINĖ INFORMACIJA
Gamintojas: MB Labsamera
Draugystės g. 14, LT-51259 Kaunas, Lietuva
support@ameralabs.com